Artykuł sponsorowany
Jak kontrola wymiarowa i odbiory międzyoperacyjne chronią geometrię konstrukcji stalowych
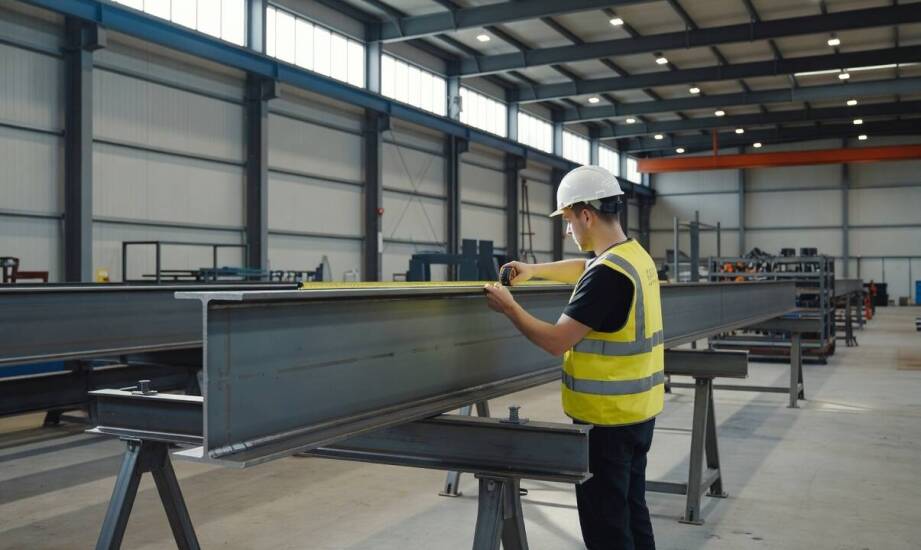
Po zatwierdzeniu projektu przez inwestora i biuro projektowe priorytetem staje się wychwycenie niewielkich odchyleń wymiarowych, zanim stal opuści wytwórnię. Niewykryty błąd w geometrii prowadzi do problemów podczas montażu na budowie, wydłużenia harmonogramu i kosztownych poprawek. Systematyczna kontrola wymiarowa oraz odbiory międzyoperacyjne zapewniają precyzję w całym procesie wytwarzania elementów. Wieloetapowa weryfikacja chroni inwestycję przed wadami strukturalnymi i gwarantuje bezpieczeństwo użytkowania gotowego obiektu.
Jakie elementy dokumentacji warsztatowej wymagają weryfikacji przed produkcją?
Zespół technologiczny analizuje rysunki warsztatowe przed rozpoczęciem cięcia i obróbki materiałów. Dokumentacja określa wymiary bazowe, tolerancje geometryczne zgodne z normą PN-EN 1090-2, oznaczenia gatunków stali, parametry spoin i punkty kontrolne. Weryfikacja obejmuje zgodność z projektem wykonawczym oraz uwzględnienie klas wykonania EXC. Wybór odpowiedniej klasy od EXC1 do EXC4 warunkuje rygorystyczność późniejszych badań nieniszczących i dopuszczalne granice odchyłek. Braki informacji o metodach łączenia lub nieprecyzyjne tolerancje prowadzą do niezgodności już przy pierwszym elemencie, dlatego etap przygotowawczy determinuje jakość całej partii.
Etapy przygotowania materiału, trasowania i cięcia bezpośrednio wpływają na ostateczną zgodność wymiarową. Dostarczone profile i blachy przechodzą kontrolę pod kątem prostoliniowości oraz zgodności z zamówieniem, ponieważ początkowe wady hutnicze rzutują na zachowanie materiału podczas spawania. Trasowanie pozwala precyzyjnie nanieść linie obróbki i otwory, ograniczając ryzyko późniejszych przesunięć. Cięcie termiczne lub mechaniczne musi zachować ściśle określone tolerancje liniowe i kątowe. Niewielkie odchylenie na tym etapie kumuluje się podczas montażu kolejnych podzespołów. Dopuszczalne odchyłki dla detali spawanych określa norma EN ISO 13920, co wymusza na kontrolerach jakości stosowanie zalegalizowanych i regularnie kalibrowanych przyrządów pomiarowych.
Które operacje spawalnicze i prostowanie ujawniają problemy z geometrią?
Operacje spawalnicze często generują wyzwania związane z utrzymaniem założonej geometrii szkieletu. Nierównomierne nagrzewanie i stygnięcie spoin powoduje skurcze i naprężenia cieplne prowadzące do wygięć, skręceń lub skróceń poszczególnych elementów konstrukcyjnych. W normie PN-EN 1090-2 określono surowe granice dla takich deformacji. Wymagania obejmują między innymi tolerancje pionowości środnika przy podporach dla elementów bez usztywnień podporowych, wynoszące ± h/300 lub ± h/500 w zależności od przyjętej klasy montażu. Ewentualne prostowanie mechaniczne przy użyciu pras lub prostowanie płomieniowe przywraca właściwy kształt detali. Techniki te wymagają jednak precyzyjnej weryfikacji wymiarów, aby uniknąć wprowadzania wtórnych, niebezpiecznych naprężeń w strukturze stali.
Po każdym etapie obróbki, próbnego montażu podzespołów i spawania kontrolerzy jakości wykonują szczegółowe pomiary wymiarowe i badania wizualne. Wyniki tych badań trafiają do oficjalnych protokołów odbioru międzyoperacyjnego. Gotowe spoiny poddaje się badaniom penetracyjnym lub ultradźwiękowym, weryfikując brak pęknięć i pęcherzy. Równolegle elementy otrzymują jednoznaczne oznaczenia identyfikacyjne. Taki system ułatwia pełne śledzenie partii produkcyjnych i pozwala natychmiast wycofać z linii wadliwe sztuki. Przedsiębiorstwa wdrażające rygorystyczne systemy kontroli jakości integrują procedury sprawdzające bezpośrednio z cyklem produkcyjnym. Skutkuje to pełną spójnością geometrii elementów wysyłkowych i eliminuje konieczność pasowania profili na siłę podczas pracy dźwigów na placu budowy.
Jak finalna kontrola przed wysyłką potwierdza spójność geometrii?
Ostatnia kontrola na placu składowym przed wysyłką zamyka łańcuch nadzoru nad procesem wytwarzania. Specjaliści sprawdzają wszystkie wymiary krytyczne, całkowitą prostoliniowość, zachowanie kątów oraz kompletność niezbędnej dokumentacji powykonawczej. Gotowy szkielet poddany zabezpieczeniu antykorozyjnemu musi bezwzględnie spełniać wymagania tolerancji z załącznika D normy EN 1090-2, a wszelkie niezbędne poprawki wykonuje się jeszcze na terenie zakładu. Systematyczny nadzór od początkowej analizy rysunków po finalny odbiór gwarantuje zachowanie parametrów technicznych i nośności. Taka dyscyplina wewnątrzzakładowa przekłada się na szybszy montaż i minimalizuje ryzyko problemów konstrukcyjnych podczas eksploatacji hali.
Właściwe zarządzanie tolerancjami i precyzyjna produkcja stanowią podstawę nowoczesnego budownictwa przemysłowego. Doświadczony producent konstrukcji stalowych, spółka Centrum Konstrukcji Halowych, realizuje obiekty magazynowe oraz produkcyjne w formule „zaprojektuj i wybuduj”. Przedsiębiorstwo z Żaboklik koło Siedlec opiera procesy wykonawcze na ścisłej weryfikacji dokumentacji technicznej oraz wieloetapowym nadzorze produkcyjnym, dostarczając dopasowane i bezpieczne szkielety stalowe dla inwestorów biznesowych na terenie całego kraju.
Kategorie artykułów
Polecane artykuły

Tunika dla kobiet ciężarnych

Korzyści z zakupu mieszkania deweloperskiego

Stan deweloperski mieszkania
